Qu'est-ce que l'usinage de précision ?
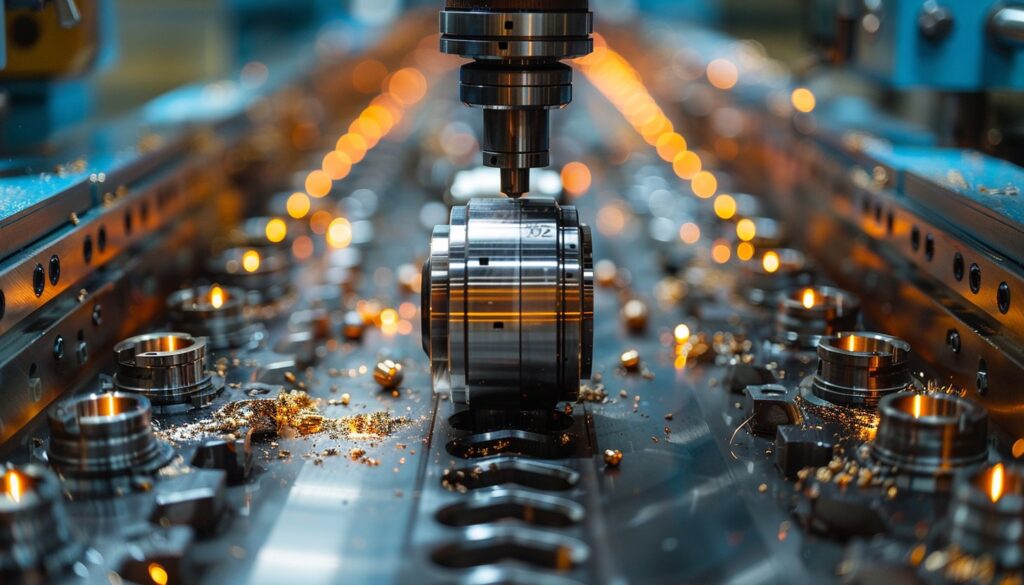
En bref : l'usinage de précision atteint des tolérances de l'ordre du micron, soit ±0,001 mm, là où l'usinage courant travaille au dixième de millimètre. Cinq procédés le composent, le tournage, le fraisage, la rectification, l'électroérosion et le laser, chacun avec ses matériaux et ses limites. L'aéronautique, le médical, l'horlogerie et l'automobile de compétition en sont les principaux donneurs d'ordre. Les salaires d'un opérateur qualifié se situent le plus souvent entre 28 000 et 42 000 euros bruts annuels selon l'expérience et la spécialité.
Turbines d'avion, prothèses orthopédiques, mouvements de montres, composants de satellites, toutes ces pièces ont en commun de devoir fonctionner à quelques microns près, souvent dans des conditions de température ou de contrainte extrêmes. Le métier combine trois savoir-faire, la conduite de machines-outils à commande numérique, la connaissance des matériaux et leur comportement à l'usinage, et une métrologie que peu d'autres activités industrielles exigent à ce niveau.
Définition et principes de l'usinage de précision
L'usinage de précision désigne l'ensemble des opérations d'enlèvement de matière qui permettent d'obtenir des pièces aux dimensions exactement définies, avec des états de surface et des tolérances géométriques très étroites. La distinction entre l'usinage standard et l'usinage de précision tient aux tolérances visées : un usinage standard atteint généralement des précisions de l'ordre du dixième de millimètre (IT8 à IT10 selon la norme ISO), tandis que l'usinage de précision vise des tolérances de quelques microns (IT4 à IT6) voire moins pour les applications ultra-précision.
Ces tolérances contraignent toute la chaîne de production. Il faut des machines rigides à compensation thermique, parce qu'une machine qui chauffe se dilate et perd le micron visé, des outils de coupe en carbure ou en diamant polycristallin, des montages qui bloquent la pièce sans la déformer, et un contrôle à chaque étape. La vérification passe par un microscope de mesure ou une machine à mesurer tridimensionnelle, dans un local dont la température est elle-même régulée.
Les procédés d'usinage de précision
Le tournage de précision traite les pièces de révolution, axes, bagues, pistons, sur des tours à commande numérique équipés de mesure en cours d'usinage. Le fraisage de précision produit surfaces planes, rainures et formes complexes sur des centres à trois, quatre ou cinq axes. Le nombre d'axes compte pour une raison directe, plus il est élevé, plus la pièce se termine en un seul montage, et chaque reprise évitée supprime une source d'erreur de positionnement.
La rectification assure la finition des surfaces les plus exigeantes, avec des meules abrasives à granulométrie fine qui enlèvent quelques microns et descendent sous le micron en dimension comme en état de surface. L'électroérosion, ou EDM pour Electrical Discharge Machining, usine par décharges électriques les matériaux très durs, acier trempé, carbure, céramique, sans exercer d'effort de coupe sur la pièce. Cette absence de contrainte mécanique la rend irremplaçable sur les pièces fragiles et sur les formes qu'aucun outil ne pourrait atteindre.
| Procédé | Précision typique | Matériaux adaptés | Application typique |
|---|---|---|---|
| Tournage CNC haute précision | ±0,005 à ±0,02 mm | Métaux, plastiques tech. | Axes, bagues, composants hydrauliques |
| Fraisage 5 axes | ±0,01 à ±0,05 mm | Aluminium, acier, titane | Moules, pièces aéro complexes |
| Rectification cylindrique | ±0,001 à ±0,005 mm | Aciers trempés, carbure | Vilebrequins, roulements |
| Électroérosion (EDM) | ±0,002 à ±0,01 mm | Acier trempé, carbure, céramique | Moules d'injection, outils de coupe |
| Laser de précision | ±0,005 à ±0,02 mm | Métaux fins, céramiques, polymères | Découpe médicale, microélectronique |
Les secteurs qui font appel à l'usinage de précision
L'aéronautique et le spatial imposent les exigences les plus lourdes, chaque composant de moteur ou de satellite devant être certifié, tracé et fabriqué selon des spécifications sans dérive admise. Le médical suit de près avec les implants orthopédiques, les instruments chirurgicaux et les pièces de dispositifs d'imagerie, soumis à une traçabilité comparable. La micromécanique et l'horlogerie, de part et d'autre de la frontière franco-suisse, travaillent depuis toujours à quelques microns. L'automobile de compétition et la défense complètent la liste des secteurs où une pièce hors tolérance n'est jamais rattrapable.
Questions fréquentes sur l'usinage de précision
Quelle différence entre usinage de précision et usinage conventionnel ?
La tolérance visée, et tous les moyens qu'elle entraîne. L'usinage conventionnel fournit des pièces conformes pour des assemblages courants, au dixième de millimètre. L'usinage de précision descend au micron, sur des pièces dont l'écart conditionne le fonctionnement d'un système entier. Machines, outils, procédures de contrôle et qualification des opérateurs changent de niveau en conséquence, et le prix de la pièce avec.
Comment se former au métier d'usineur de précision ?
La voie classique commence par un CAP ou un bac professionnel Technicien d'usinage, complété par un BTS CPRP, conception des processus de réalisation de produits, pour accéder aux postes de préparation et de programmation. La formation continue sur les commandes numériques du marché, Fanuc, Siemens, Heidenhain, se prend chez les constructeurs et dans les centres spécialisés, et c'est elle qui départage les candidats à l'embauche.
L'usinage de précision face aux nouveaux procédés de fabrication additive
La fabrication additive métallique passe souvent pour la technologie qui remplacera l'usinage. Dans les ateliers, les deux se combinent. L'impression permet des formes qu'aucun outil ne peut produire, canaux internes sinueux, structures en treillis allégées, mais son état de surface et ses tolérances ne suffisent presque jamais pour les portées fonctionnelles. Les pièces de haute précision sortent donc imprimées pour la forme générale, puis reprises en usinage sur les seules surfaces critiques, alésages, portées de roulements, plans d'étanchéité.
L'activité française reste concentrée dans quelques bassins de tradition mécanique, la Franche-Comté pour l'horlogerie et la micromécanique, la vallée de l'Arve en Haute-Savoie pour le décolletage, la région lyonnaise et l'Île-de-France pour l'aéronautique et le médical. Cette concentration entretient un tissu de sous-traitants spécialisés et une circulation des compétences entre ateliers voisins, qui explique qu'un donneur d'ordre trouve encore, sur quelques kilomètres, l'ensemble des procédés nécessaires à une pièce complexe.
Sources : Fédération des industries mécaniques, panorama de la mécanique française ; Cetim, publications sur les technologies d'usinage de précision ; norme ISO 286-1, systèmes de tolérances et d'ajustements