Les avantages de l'impression 3D grand format pour diverses industries
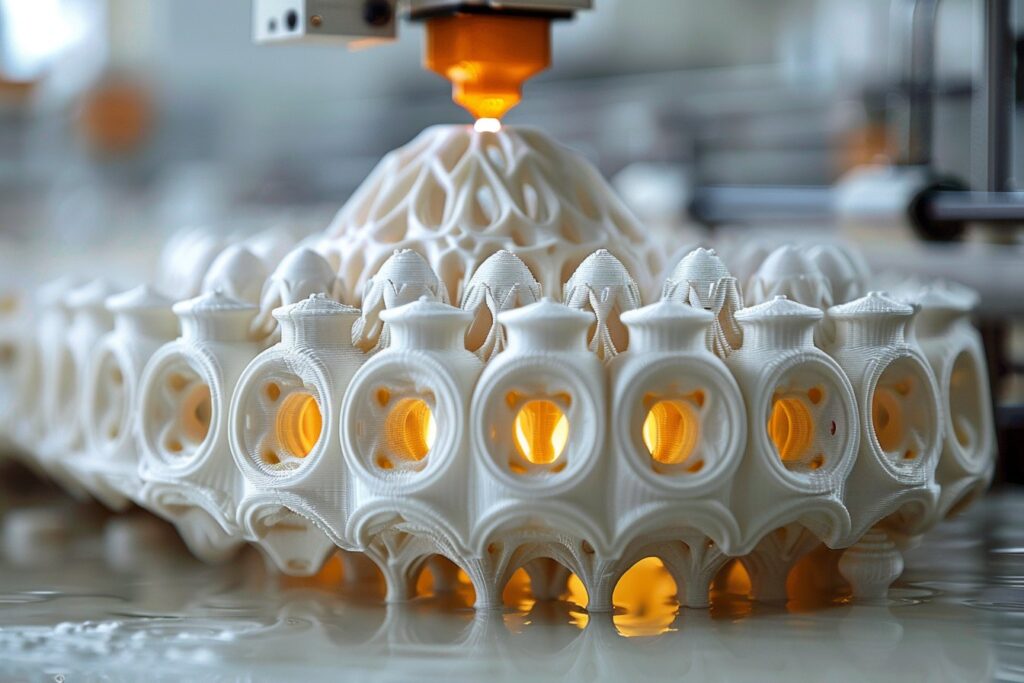
En bref : l'impression 3D grand format désigne les procédés capables de produire des pièces d'un mètre et plus, là où les imprimantes courantes s'arrêtent à quelques dizaines de centimètres. Elle repose sur trois familles de techniques, l'extrusion de granulés plastiques, le dépôt de métal par fil ou par poudre, et l'extrusion de béton. Elle sert d'abord à l'outillage et aux moules, où elle divise les délais par cinq, puis aux pièces uniques de grande taille, décors, mobilier, coques de bateau, éléments de façade. Elle ne remplace pas l'usinage pour les pièces précises ni la production en série.
Une imprimante 3D de bureau produit des pièces de 20 à 30 centimètres. Au-delà d'un mètre, la physique change. Le plastique se rétracte en refroidissant et déforme la pièce, la tête d'impression ne peut plus déposer un fil fin sans y passer des semaines, et le poids de la matière impose des structures de machine différentes. Les procédés grand format ont été conçus pour ces contraintes, et ils sont sortis des laboratoires il y a une dizaine d'années pour entrer dans les ateliers d'outillage, les chantiers navals et quelques chantiers de construction.
Trois familles de procédés
L'extrusion de granulés remplace la bobine de filament par des granulés de plastique industriel, les mêmes que ceux de l'injection, fondus dans une vis et déposés par un cordon de plusieurs millimètres. Le débit atteint plusieurs kilos par heure, contre quelques dizaines de grammes pour une imprimante de bureau, ce qui rend possible une pièce de deux mètres en une nuit. Les matériaux vont du PLA et du PETG aux polymères techniques chargés de fibre de verre ou de carbone, qui limitent la déformation. Les machines, portiques ou bras robotisés, coûtent de 100 000 à 500 000 euros.
Le métal grand format n'utilise pas la fusion laser sur lit de poudre des petites pièces aéronautiques, trop lente et trop chère au-delà d'un demi-mètre. Il passe par le dépôt de fil fondu à l'arc électrique, le WAAM, ou par le dépôt de poudre fondue au laser, qui construisent une ébauche proche de la forme finale, ensuite usinée. Ces procédés servent aux pièces de grande taille en titane, en aluminium ou en acier pour l'aéronautique, le naval et l'énergie, où ils remplacent des pièces forgées ou usinées dans la masse avec des chutes de 80 à 90 %.
L'extrusion de béton dépose un mortier à prise rapide en cordons empilés, par un portique ou un bras, pour produire des murs, des éléments de façade, du mobilier urbain ou des coffrages perdus. Des entreprises françaises comme XtreeE ou Constructions-3D en font un métier, et la première maison imprimée en France, Yhnova à Nantes, a été livrée en 2018. Le béton imprimé ne fait pas la maison entière, il fait les parois. Fondations, planchers, toiture, réseaux et finitions restent traditionnels.
| Secteur | Usage | Procédé | Ce que ça change |
|---|---|---|---|
| Industrie, tous secteurs | Gabarits, préhenseurs, calibres, moules de thermoformage | Extrusion de granulés | Un outil en une nuit au lieu de trois semaines de sous-traitance |
| Nautisme et composites | Moules de coques et de pièces composites | Extrusion de granulés, puis usinage des surfaces | Moules de plusieurs mètres sans menuiserie de modèle |
| Aéronautique, énergie | Pièces structurelles en titane ou en acier | WAAM, dépôt de poudre au laser | Moins de matière perdue, délais courts sur pièces uniques |
| Architecture, événementiel, mobilier | Décors, comptoirs, mobilier, façades | Extrusion de granulés ou de béton | Formes libres sans moule, pièce unique au prix de la série |
| Construction | Murs, éléments préfabriqués, mobilier urbain | Extrusion de béton | Formes courbes, moins de coffrage, chantier plus court sur les parois |
L'outillage, premier gain pour une PME industrielle
La pièce finale imprimée en grand format reste rare. Le gain le plus courant est en amont, sur les outils que toute usine consomme, gabarits de perçage, calibres de contrôle, préhenseurs de robots, supports de pièces, moules de thermoformage ou de drapage pour les composites. Ces outils étaient dessinés, puis sous-traités en usinage ou en menuiserie de modèle, pour un délai de deux à quatre semaines et un coût de plusieurs milliers d'euros. Une imprimante à granulés dans l'atelier, ou un prestataire équipé, les livre en un à trois jours pour quelques dizaines à quelques centaines d'euros de matière. Les chantiers navals et les carrossiers s'en servent pour les moules de pièces composites, imprimés en polymère chargé puis usinés en surface, qui remplacent des moules en bois ou en résine longs à fabriquer.
Le mobilier, la scénographie et l'architecture d'intérieur y trouvent une autre logique. Un comptoir courbe, une cloison ajourée, un décor de salon ou de vitrine se dessinent et s'impriment en une pièce ou en quelques sections, sans moule, ce qui met la pièce unique au prix de la petite série.
Ce que ces procédés ne font pas bien
La précision reste inférieure à celle de l'usinage. Sur une pièce de deux mètres, le retrait au refroidissement et les contraintes internes produisent des écarts de plusieurs millimètres, ce qui impose d'usiner les surfaces fonctionnelles après impression. L'état de surface montre les couches, et une pièce visible demande un ponçage, un enduit ou une peinture. La résistance mécanique est plus faible dans le sens de l'empilement des couches que dans le plan, ce qui oblige à orienter la pièce en fonction des efforts qu'elle subira. Enfin, la matière plastique imprimée en cordon épais retient des vides, et une pièce étanche ou sous pression n'est pas acquise.
Les fabricants réduisent ces défauts avec des enceintes chauffées, des matériaux chargés de fibres qui se rétractent moins, des bras à plusieurs axes qui déposent la matière dans plusieurs directions, et une compensation des déformations dès la conception. Mais pour une pièce précise, produite en série, l'injection et l'usinage restent moins chers dès quelques dizaines d'exemplaires. L'impression grand format vaut pour la pièce unique, la petite série et l'outil, pas pour la production.
Acheter la machine ou acheter la pièce
Une PME qui a besoin de quelques pièces par an passe par un prestataire, à partir des fichiers 3D, et paie de quelques centaines d'euros pour un gabarit en polymère à plusieurs dizaines de milliers pour une pièce métallique de grande taille. Le devis se compare au coût de la solution traditionnelle, moule, usinage ou assemblage, délai compris. La machine se justifie quand l'atelier produit ses outils en continu, ce qui est le cas d'un chantier naval, d'un carrossier industriel ou d'un fabricant de composites, et suppose une personne formée à la conception pour la fabrication additive, qui n'est pas la même chose que dessiner pour l'usinage. Les réseaux régionaux de la fabrication additive et les centres techniques comme le Cetim permettent de tester avant d'investir.
Questions fréquentes sur l'impression 3D grand format
Quelle est la taille maximale d'une pièce imprimable en 3D grand format ?
Les machines à granulés du commerce impriment jusqu'à trois ou quatre mètres dans une dimension, et les bras robotisés davantage. Le béton se limite à la portée du portique ou du bras, qui couvre une maison à un étage. Au-delà, on imprime en sections assemblées par collage ou par interfaces usinées, ce que font les chantiers navals pour des moules de dix mètres. La limite pratique vient plus souvent du temps d'impression et de la déformation que de la machine.
Quels sont les coûts d'une impression 3D grand format ?
Chez un prestataire, quelques centaines d'euros pour un gabarit ou une pièce de décor en polymère de moins d'un mètre, quelques milliers pour un moule ou une pièce de plusieurs mètres, plusieurs dizaines de milliers pour une pièce métallique de grande taille avec usinage de finition. La matière pèse peu dans la facture, le temps machine, la conception et la finition pèsent davantage. Le devis n'a de sens que comparé à celui de la solution classique, délai inclus.
Peut-on vraiment imprimer une maison ?
On imprime ses murs, en un à quelques jours selon la surface, avec des formes courbes que le coffrage rendrait coûteuses. Fondations, planchers, charpente, réseaux, menuiseries et finitions restent des lots traditionnels, et le gain de temps sur l'ensemble du chantier est modeste. L'intérêt actuel du béton imprimé se trouve plutôt dans les éléments préfabriqués, les façades et le mobilier urbain, où la forme libre a une valeur.
Cetim, centre technique des industries mécaniques, dossiers sur la fabrication additive grand format et le WAAM : cetim.fr
Wohlers Associates, Wohlers Report, état annuel du marché de la fabrication additive : wohlersassociates.com
Université de Nantes et Batiprint3D, projet Yhnova, première maison imprimée en 3D habitée en France, 2018 : univ-nantes.fr